
티스토리 뷰
목차
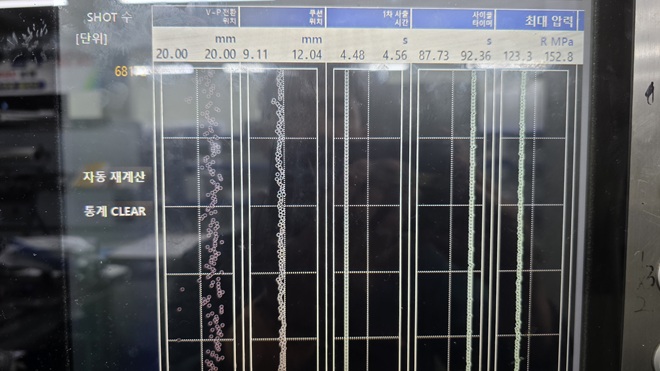
초반에 공정 윈도우를 제대로 검증하지 않고 생산에 들어간 적이 있었습니다. 처음 몇백 개는 문제없이 나왔고, 그게 방심의 시작이었습니다. 일주일쯤 지나자 미충전 불량이 섞여 나오기 시작했고, 결국 전수검사로 이어졌습니다. 그때서야 외관 공정 윈도우(CPW)가 얼마나 중요한지 몸으로 배웠습니다.
CPW란 무엇인가 — 숫자로 이해하는 공정 윈도우
외관 공정 윈도우(CPW, Cosmetic Process Window)란 외관상 허용 가능한 성형품을 생산할 수 있는 압력과 온도의 범위를 의미합니다. 쉽게 말해, 이 범위 안에서만 사출 하면 미충전도, 플래쉬도 없는 제품이 나온다는 보장 구역입니다.
예를 들어 ABS 소재를 기준으로 설명하면, 용융온도 480°F(250°C)에서 플라스틱 압력 4,000 psi 미만으로 사출 하면 미충전과 싱크 마크(Sink Mark) 불량이 발생합니다. 싱크 마크란 성형품 표면이 수축하면서 움푹 파이는 외관 불량으로, 주로 살 두께가 두꺼운 부위에 나타납니다. 반대로 10,000 psi를 초과하면 플래쉬(Flash), 즉 금형 파팅 라인 사이로 수지가 밀려 나오는 불량이 생깁니다. 결국 4,000~10,000 psi 사이가 이 온도에서의 허용 구간이 됩니다(출처: 플라스틱코리아).
동일한 실험을 520°F(271°C)에서 반복하면 허용 압력 범위가 3,000~9,000 psi로 이동합니다. 이 네 개의 데이터 포인트가 CPW를 형성하고, 그 중심 지점인 용융온도 500°F(260°C), 압력 6,500 psi가 최적 설정값이 됩니다. 중심 지점에 조건을 설정해야 좌우로 충분한 완충 지대(Buffer Zone)가 생기고, 자연 변동이 생겨도 불량으로 이어지지 않습니다.
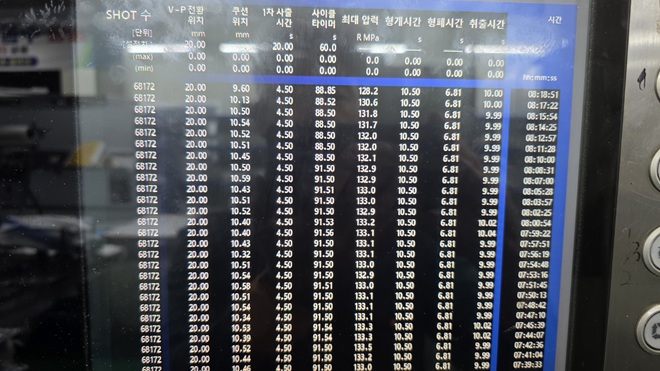
여기서 제가 직접 현장에서 확인한 점이 있습니다. 그래프가 그려지는 성형기, 즉 공정 모니터링 기능이 탑재된 기계에서 진행하면 압력 곡선의 미세한 변화까지 눈으로 확인하면서 CPW를 훨씬 정밀하게 파악할 수 있었습니다. 반면 그런 기능이 없는 기계에서는 결과물만 보고 판단해야 하니 검증의 정확도가 떨어졌습니다.
- 미충전·싱크 마크: 플라스틱 압력이 허용 하한선 미만일 때 발생하는 외관 불량
- 플래쉬: 허용 상한선 초과 시 금형 틈새로 수지가 흘러나오는 불량
- CPW 중심 지점: 온도와 압력 허용 범위의 정중앙 값으로, 완건한 공정의 출발점
- 치수 공정 윈도우(DPW): CPW의 부분 집합으로, 치수 스펙까지 만족하는 더 좁은 범위
현장 경험으로 검증한 CPW 확보 전략
일반적으로 처음 몇십 개 샘플이 잘 나오면 공정이 안정됐다고 보는 경향이 있는데, 제 경험상 이건 위험한 착각입니다. 단기 변동(Short-term Variation)과 장기 변화(Long-term Change)는 완전히 다른 문제입니다. 단기 변동이란 한 번의 생산 사이클 안에서 발생하는 압력·온도의 소폭 흔들림이고, 장기 변화는 금형 부품 마모, 원료 롯트 변경, 계절에 따른 환경 온도 차이처럼 시간이 지나면서 누적되는 변화를 말합니다.
저는 이 차이를 무시했다가 낭패를 본 경험이 있습니다. 10만 개 생산 목표 공정에서 초반 500개 기준으로 조건을 잡았더니, 3일째부터 원료 롯트가 바뀌면서 유동성이 미세하게 달라졌고 불량률이 올라갔습니다. 결국 전수검사(100% Inspection)를 피할 수 없었습니다. 전수검사란 생산된 모든 제품을 하나하나 육안 또는 계측기로 검사하는 방식으로, 납기와 비용 모두에 직격탄이 됩니다.
이후 저는 시사출(First Article Injection) 단계에서 CPW 검증을 반드시 거치는 방식으로 바꿨습니다. 압력을 최저에서 최고까지 단계별로 올리고, 각 압력 구간에서 사출 속도도 함께 변경하면서 모든 결과를 기록으로 남겼습니다. 처음엔 번거롭게 느껴졌지만, 이 데이터가 쌓이면서 다른 금형 작업에도 참고 기준이 됐습니다. 기록이 곧 자산이 되는 구조입니다(출처: Society of Plastics Engineers (SPE)).
또 한 가지, 좁은 CPW를 보이는 금형은 기계 선택이 매우 중요합니다. 유압식 사출기는 계절 온도 변화에 따라 작동유 점도가 달라지면서 응답 특성이 흔들립니다. 반면 전동식 사출기는 서보 모터로 구동하기 때문에 사계절 내내 일정한 사출 속도와 압력 재현성을 유지합니다. 제 경험상 CPW가 좁은 금형일수록 전동식 사출기에서 생산하는 것이 훨씬 안정적이었고, 조정 개입 빈도도 눈에 띄게 줄었습니다.
자주 묻는 질문
Q. CPW가 좁으면 실제로 얼마나 불량이 많이 나오나요?
A. 일반적으로 짧은 시간 동안은 문제없이 나오는 것처럼 보입니다. 그러나 제 경험상 하루 이틀은 버텨도 일주일 이상 지속 생산하면 기계 변동, 원료 롯트 차이, 환경 온도 변화가 누적되면서 불량이 섞여 나오기 시작합니다. 이 시점에서 전수검사로 전환하는 경우가 많습니다.
Q. 치수 공정 윈도우(DPW)는 CPW와 어떻게 다른가요?
A. DPW(Dimensional Process Window)는 CPW 안에서 치수 스펙까지 동시에 만족하는 더 좁은 범위입니다. 외관은 괜찮아도 치수가 스펙을 벗어날 수 있기 때문에, CPW 검증 이후 실험계획(DOE) 기법으로 DPW를 별도로 도출해야 합니다. CPW가 넓어야 DPW도 여유 있게 확보됩니다.
Q. 전동식 사출기가 없으면 CPW가 좁은 금형은 어떻게 해야 하나요?
A. 전동식 사출기가 없다면 유압식 기계 중에서도 응답 재현성이 가장 좋은 기계를 골라 배정하는 것이 현실적입니다. 또한 작동유 온도를 일정하게 유지하는 오일 쿨러 관리가 매우 중요합니다. 제 경험상 이 두 가지만 신경 써도 유압식 기계에서의 공정 안정성이 눈에 띄게 개선됩니다.
Q. 시사출 때 CPW 검증을 안 하고 넘어가면 나중에 보완할 수 있나요?
A. 이론적으로는 양산 중에도 검증이 가능합니다. 여러 기계를 이동하며 생산하다 보면 자연스럽게 CPW를 재확인하는 기회가 생기기도 합니다. 그러나 생산이 이미 진행 중인 상태에서는 압력과 속도를 단계별로 바꿔가며 테스트하는 게 현실적으로 쉽지 않고, 불량 리스크도 그대로 부담해야 합니다. 처음부터 검증해 두는 것이 훨씬 낫습니다.
결론
정리하면, 넓은 외관 공정 윈도우(CPW)는 완건한 공정의 출발점입니다. CPW가 넓어야 치수 공정 윈도우(DPW)도 여유 있게 확보되고, 자연 변동이 생겨도 작업자가 일일이 개입하지 않아도 스펙 내 제품이 계속 나옵니다. 반대로 CPW가 좁으면 공정 엔지니어는 벼랑 위에서 120km로 달리는 것과 같은 상황에 처하게 됩니다.
제가 실제로 적용해서 효과를 본 방법은 단순합니다. 시사출 단계에서 압력 구간별 검증을 빠짐없이 기록하고, 좁은 CPW 금형은 전동식 사출기에 배정하는 것입니다. 지금 당장 현장의 공정 윈도우 범위가 얼마나 넓게 잡혀 있는지 확인해 보시길 권합니다. 이미 생산 중이라면 기록된 데이터를 꺼내 보는 것만으로도 현재 공정의 위험 신호를 파악할 수 있을 겁니다.
참고: https://www.plastickorea.co.kr/news/articleView.html?idxno=19860
'플라스틱 사출성형 현장 노하우' 카테고리의 다른 글
| 성형기 배럴 용량 (이송부, 반결정질 수지, 스크류 마모) (0) | 2026.10.23 |
|---|---|
| 역류방지 밸브 (슬라이딩링, 잠금링, 마모비교) (0) | 2026.10.21 |
| 사출성형 냉각회로 (레이놀즈수, 난류유동, 컨포멀냉각) (0) | 2026.10.20 |
| 수지 혼합 자동화 (원료낭비, 중량식블렌더, 스마트컨트롤러) (0) | 2026.10.16 |
| 사출성형 자동화 (반복성, 변동성, EOAT) (0) | 2026.10.15 |