
티스토리 뷰
목차
배럴 용량을 65% 이상 쓰면 안 된다는 걸 오랫동안 대수롭지 않게 여겼습니다. 숏 사이즈가 좀 크면 어떻냐고, 그냥 온도 더 올리면 되는 거 아니냐고 생각했거든요. 그런데 PP나 PA 같은 반결정질 수지를 다루다가 제품 표면에 알갱이가 박혀 나오는 불량을 반복해서 겪으면서 비로소 깨달았습니다. 문제의 뿌리는 온도가 아니라, 배럴 안에서 수지가 이동하는 구간의 길이에 있었다는 것을.
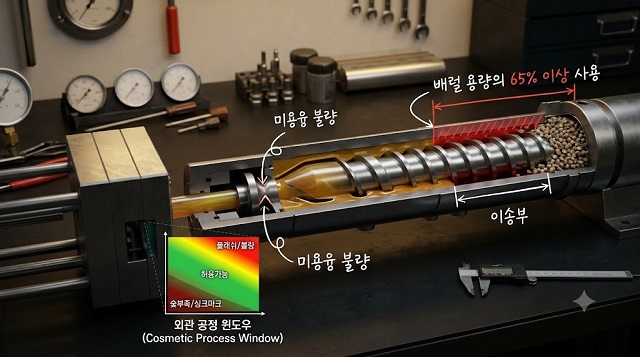
이송부가 짧아진다는 게 왜 문제일까요?
스크류가 회전하면서 뒤로 물러나 숏(shot)을 만드는 과정을 한번 생각해 보셨습니까? 숏이란 1회 사출에 필요한 용융 수지의 양을 말합니다. 이 숏 사이즈가 배럴 용량의 65%를 초과하면, 스크류가 뒤로 물러나는 거리가 그만큼 길어지고, 그 결과 이송부(feed section)의 상당 부분이 피드스롯 뒤쪽으로 빠져나가게 됩니다.
이송부란 스크류 유효 길이의 약 50%를 차지하는 구간으로, 원료 펠렛을 압축부로 보내기 전에 예열하고 공기를 빼주는 역할을 합니다. 쉽게 말해, 플라스틱 알갱이가 본격적으로 녹기 전에 몸을 풀어주는 준비 운동 구간입니다. 그런데 숏 사이즈가 너무 크면 이 준비 운동 구간이 턱없이 짧아져 버립니다. 제가 직접 공정을 돌려봤는데, 이 상태에서 알갱이들은 거의 아무런 준비도 없이 압축부로 억지로 밀려 들어가게 됩니다.
압축부(compression section)는 스크류 유효 길이의 25%를 담당하며 플라스틱 알갱이를 균일하게 용융시키는 핵심 구간입니다. 여기서 골 지름이 점점 커지면서 알갱이에 강한 압력과 마찰을 가해 용융에 필요한 에너지의 70~90%를 만들어냅니다(출처: 플라스틱코리아). 이 구간에 충분히 예열된 상태로 들어와야 제대로 녹는데, 준비가 덜 된 알갱이가 들어오면 압축부 혼자서는 감당이 안 됩니다.
반결정질 수지는 왜 더 까다롭습니까?
비정질 수지는 온도가 오르면 버터처럼 서서히 부드러워집니다. 그래서 이송부가 조금 짧아져도 어느 정도 넘어가는 경우가 있습니다. 하지만 반결정질 수지는 완전히 다릅니다. PP, PE, PA, PPO 같은 반결정질 수지는 용융점에 근접해도 얼음처럼 딱딱한 고형 상태를 유지합니다. 제가 PA를 다뤄봤는데, 정말 어느 순간까지는 알갱이 그대로입니다.
여기서 결정화 잠열(latent heat)이라는 개념이 등장합니다. 결정화 잠열이란 결정 구조를 깨뜨리기 위해 추가로 공급해야 하는 에너지 장벽을 뜻합니다. 온도를 용융점까지 올린다고 해서 바로 녹는 게 아니라, 그 온도에서 추가 에너지를 더 밀어 넣어야 비로소 녹기 시작합니다. 비정질 ABS를 녹이는 데 약 150 BTU/lb이 필요한 반면, 폴리에틸렌(PE)은 약 350 BTU/lb이 필요하다는 수치가 이를 잘 보여줍니다(출처: 플라스틱코리아).
제 경험상 이게 가장 체감이 강했던 부분입니다. 실린더 온도를 올려도 전열(前熱)만 높아질 뿐, 정작 알갱이 속까지 에너지가 전달되지 않습니다. 결국 표면만 과열되고 내부는 덜 녹은 상태로 계속 밀려가는 거죠. 오히려 노즐 쪽에서 수지가 과열돼 굳어버리는 문제가 생기는 경우도 겪었습니다. 전열만 올려서는 절대 안 된다는 걸 그때 뼈저리게 느꼈습니다.
- PP, PE, PA, PPO 등 반결정질 수지는 용융점 도달 후에도 추가 에너지(결정화 잠열)가 필요
- 비정질 ABS 대비 PE는 약 2.3배의 열량이 필요하며, 짧은 사이클 안에서 에너지 공급이 더 어려워짐
- 실린더 후부부터 단계적으로 온도를 높여야 수지 내부까지 고르게 에너지가 전달됨
- 글라스 파이버 첨가제가 들어간 경우 표면 불량은 더욱 두드러짐
스크류 마모가 생각보다 빨리 오는 이유
덜 녹은 알갱이가 압축부를 통과할 때 어떤 일이 벌어지는지 상상해 보셨습니까? 딱딱한 알갱이들이 좁아지는 플라이트 사이를 억지로 통과하면서 스크류 플라이트를 심하게 갉아냅니다. 제가 스크류를 배럴에서 꺼냈을 때 플라이트 날이 파이거나 뭉툭해진 걸 보고 적잖이 놀란 적이 있었습니다. 처음에는 왜 이렇게 빨리 마모되는지 이해가 안 됐는데, 지금 생각하면 배럴 용량 초과 사용이 주된 원인이었을 가능성이 높습니다.
계량부(metering section)는 스크류 유효 길이의 마지막 25%를 차지하며, 용융된 수지를 체크 밸브 너머로 강하게 밀어내 배압(back pressure)에 맞서 적정 숏 사이즈를 만드는 펌프 역할을 합니다. 배압이란 스크류가 뒤로 물러날 때 스크류 앞단에 걸리는 저항 압력을 말합니다. 계량부는 수지를 새로 녹이는 구간이 아닙니다. 일부에서는 계량부가 용융을 마무리해 줄 거라고 기대하는 시각도 있는데, 저는 그렇지 않다고 생각합니다. 펌프가 녹이지 않은 알갱이를 억지로 짜내봤자 표면에 알갱이가 박히거나 외관이 고르지 못한 제품이 나올 뿐입니다.
특히 반결정질 수지를 자주 다루는 경우라면 스크류 교체 주기가 눈에 띄게 짧아집니다. 제 경험상 전용 사출기와 전용 스크류가 배정되지 않으면 이런 문제는 반복될 수밖에 없습니다. L/D 비율에 맞게 설계된 전용 스크류를 쓰면 확실히 차이가 납니다.
그렇다면 현장에서 어떻게 대응해야 할까요?
가장 직접적인 해답은 배럴 용량의 25~65% 범위 안에서 공정을 운영하는 것입니다. 이 범위를 지키면 이송부가 충분히 확보되어 수지가 압축부에 들어가기 전에 에너지를 제대로 받을 수 있습니다. 숏 사이즈를 무조건 크게 잡으면 생산성이 좋아 보일 것 같지만, 불량률과 스크류 교체 비용을 따지면 오히려 손해라는 걸 실제로 겪어보고 나서야 알게 됐습니다.
반결정질 수지를 다룰 때는 실린더 온도 프로파일을 재검토하는 것이 먼저입니다. 전부(前部) 온도만 높이는 방식은 표면 과열과 노즐 막힘으로 이어지기 쉽습니다. 실린더 후부부터 온도가 단계적으로 높아지도록 설정해야 알갱이가 이송부에서부터 충분히 에너지를 흡수할 수 있습니다. 이건 실제로 조정해 봤을 때 체감 차이가 제법 컸습니다.
또한 스크류 체크링(check ring)의 형태도 중요합니다. 체크링이란 사출 시 용융 수지가 역류하지 않도록 막아주는 스크류 선단 부품입니다. 슬라이딩 링(sliding ring) 방식의 체크링을 사용하면 스크류에 걸리는 부하를 줄이는 데 도움이 됩니다. 반결정질 수지처럼 녹이기 어려운 수지를 자주 쓰는 현장이라면 이 부분도 반드시 확인해 볼 가치가 있습니다. 이상적으로는 해당 수지에 맞는 L/D 비율로 설계된 전용 스크류와 전용 사출기가 배정되는 것이 가장 좋습니다. 그게 현실적으로 쉽지 않다는 걸 저도 알지만, 적어도 배럴 용량 65% 원칙은 지키는 것이 불량을 줄이는 첫 번째 출발점입니다.
자주 묻는 질문
Q. 배럴 용량을 65% 이상 쓰면 무조건 불량이 나나요?
A. 비정질 수지처럼 서서히 부드러워지는 재료는 어느 정도 버텨주는 경우도 있습니다. 하지만 PP, PA, PE 같은 반결정질 수지에서는 용융 불량과 외관 불량이 눈에 띄게 증가합니다. 65% 이하를 유지하는 것이 불량 리스크를 낮추는 가장 기본적인 출발점입니다.
Q. 온도를 더 높이면 배럴 용량 초과를 보완할 수 있지 않나요?
A. 실린더 전부(前部) 온도만 올리는 방식은 표면 과열로 이어질 뿐, 이송부가 짧아진 근본 문제를 해결하지 못합니다. 오히려 노즐 쪽에서 수지가 굳거나 변색되는 새로운 불량을 만들어낼 수 있습니다. 온도 조정은 실린더 후부부터 단계적으로 접근하는 것이 맞습니다.
Q. 계량부에서 미처 못 녹인 알갱이를 마저 녹여줄 수는 없나요?
A. 계량부는 용융된 수지를 펌핑하는 구간이지, 알갱이를 녹이도록 설계된 구간이 아닙니다. 덜 녹은 수지가 계량부에 도달했다면 이미 압축부에서의 용융 과정이 실패한 것이고, 계량부는 그 상태 그대로 사출합니다. 미용융 알갱이가 제품 안에 박혀 나오는 불량이 바로 이 메커니즘에서 발생합니다.
Q. 스크류 마모를 줄이는 현실적인 방법이 있을까요?
A. 배럴 용량 65% 이하 준수가 첫 번째이고, 반결정질 수지 전용 스크류(L/D 비율 최적화)를 사용하는 것이 두 번째입니다. 슬라이딩 링 방식의 체크링으로 교체하면 스크류 선단 부하를 줄일 수 있습니다. 전용 사출기가 배정되기 어려운 현장일수록 이 세 가지를 먼저 점검해 보는 것이 좋습니다.
결론
배럴 용량 65% 상한선은 단순한 권장 수치가 아닙니다. 스크류의 세 구간이 각자의 역할을 제대로 수행할 수 있도록 보장해 주는 최소한의 조건입니다. 이송부, 압축부, 계량부는 서로 맞물려 돌아가는 시스템이기 때문에, 어느 한 구간의 조건이 무너지면 나머지가 아무리 최적화되어 있어도 결과는 불량으로 나타납니다.
저는 특히 반결정질 수지를 다루는 현장이라면 실린더 온도 프로파일과 배럴 사용 비율을 함께 재점검해 보시길 권합니다. 숏 사이즈를 줄이는 것만으로도 당장 불량률이 개선되는 경우가 생각보다 많습니다. 제가 겪어봐서 압니다. 원인을 모르고 온도만 계속 올리던 시절이 분명 있었으니까요.
참고: https://www.plastickorea.co.kr/news/articleView.html?idxno=17600&page=5&total=197
'플라스틱 사출성형 현장 노하우' 카테고리의 다른 글
| 외관 공정 윈도우 (CPW, 공정 안정화, 현장 경험) (0) | 2026.10.22 |
|---|---|
| 역류방지 밸브 (슬라이딩링, 잠금링, 마모비교) (0) | 2026.10.21 |
| 사출성형 냉각회로 (레이놀즈수, 난류유동, 컨포멀냉각) (0) | 2026.10.20 |
| 수지 혼합 자동화 (원료낭비, 중량식블렌더, 스마트컨트롤러) (0) | 2026.10.16 |
| 사출성형 자동화 (반복성, 변동성, EOAT) (0) | 2026.10.15 |