
티스토리 뷰
목차
한동안 온도조절장치(TCU) 누수가 피팅 문제나 펌프 씰 문제라고만 생각했습니다. 그래서 새는 곳만 찾아 조이고, 씰 갈고, 호스 바꾸는 걸 반복했죠. 그런데 그게 근본 원인이 아니었습니다. 수질이 문제였고, 스케일이 문제였습니다. 그걸 깨닫기까지 꽤 많은 시간과 돈을 허비했습니다.
수질관리가 누수의 핵심이었습니다
온도조절장치 누수를 다루는 글들을 보면 피팅 조임이나 펌프 씰 교체를 먼저 언급하는 경우가 많은데, 제 경험상 이건 좀 다릅니다. 현장에서 10년 넘게 온조기를 다뤄온 입장에서 보면, 누수의 근본 원인 1순위는 단연 수질, 그리고 그로 인한 스케일 문제입니다.
스케일(scale)이란 물속에 녹아 있는 칼슘, 마그네슘 같은 무기질 성분이 파이프 내벽에 달라붙어 굳어진 침전물입니다. 쉽게 말해 전기 포트 안에 하얗게 껴 있는 그 물때와 같은 것인데, 온도조절장치 내부에서는 훨씬 빠르고 심하게 쌓입니다. 문제는 이 스케일이 단 0.25mm만 쌓여도 열전달 효율이 10% 떨어진다는 점이고(출처: 플라스틱코리아), 피팅과 호스 연결부 사이로 파고들어 결국 누수를 만들어낸다는 것입니다.
수질관리제를 쓰기 전에는 정말 고생했습니다. 금형 냉각라인이 막혀서 분해해야 하고, 냉각 호스도 교체해야 하고, 닛쁠(nipple, 배관 연결용 짧은 관 이음쇠)도 다 갈아야 하고. 한 번 터지면 성형기는 멈추고, 인력은 거기 묶이고, 수리비에 가동 손실까지. 실질적인 피해가 이만저만이 아니었습니다.
부식방지제, 미생물 제거제, 스케일 방지제를 아울러 투입하는 수질관리를 시작한 이후로는 상황이 완전히 달라졌습니다. 온조기 고장 빈도가 눈에 띄게 줄었고, 금형 냉각라인 막힘도 거의 사라졌습니다. 수질 기준으로는 pH 7.5~9.0, 전기전도성 10~500 µS/cm, 클로라이드(Cl⁻) 300ppm 미만을 유지하는 것이 권장됩니다. 이 범위를 벗어나는 순간 부식과 스케일이 빠르게 진행된다고 보면 됩니다.
- 부식방지제: 파이프 내벽의 산화 진행을 억제
- 스케일 방지제: 칼슘 등 무기질 침전을 억제해 라인 막힘 방지
- 미생물 제거제: 바이오필름 형성을 막아 유로 확보
피팅 누수, 요즘은 덜하지만 방심은 금물입니다
피팅(fitting, 배관 연결 부속)에서 새는 문제는 요즘 많이 줄었습니다. 피팅 자체의 품질이 예전보다 많이 좋아졌기 때문입니다. 그런데 완전히 안심할 수는 없습니다. 특히 80도 이상 고온에서 가동하는 금형에 연결된 피팅은 열팽창과 수축이 반복되면서 연결 부위가 서서히 헐거워지기 때문입니다.
제가 직접 겪어보니 여름보다 겨울에 누수가 더 자주 발생했습니다. 처음엔 왜 그런지 몰랐는데, 온도 차가 클수록 고무 소재로 된 오링(O-ring)이나 씰이 수축하면서 밀폐력을 잃기 때문이었습니다. 특히 하룻밤 설비를 멈췄다가 아침에 다시 가동하면 그때 새는 경우가 많았습니다.
피팅 조임 작업에서 중요한 것은 TFFT(Turns From Finger Tight)입니다. 여기서 TFFT란 수나사를 손으로 끝까지 조인 상태에서 추가로 렌치를 이용해 더 조여주는 방식을 말합니다. 권장 기준은 나사산 크기에 따라 다른데, 예를 들어 NPT 1/2 사이즈의 경우 280~300 kg/cm 수준의 토크로 조이는 것이 적정합니다. 또한 PTFE(폴리테트라플루오로에틸렌) 테이프, 즉 테프론 테이프를 수나사에 세 바퀴 감고 두 번째 나사산부터 액상 실란트를 추가하는 방식이 누수 방지에 효과적입니다.
한 가지 주의할 점은 PVC 소재 나사산에는 두꺼운 PTFE 테이프나 페이스트형 실란트를 쓰면 균열이 생길 수 있다는 것입니다. 이 경우엔 액상 실란트만 사용해야 합니다. 현장에서 이걸 모르고 PVC 피팅에 두꺼운 테이프 감았다가 균열을 만든 적이 한 번 있었는데, 그 이후로는 소재 확인을 반드시 먼저 합니다.
펌프 씰 문제, 드물지만 놓치면 큽니다
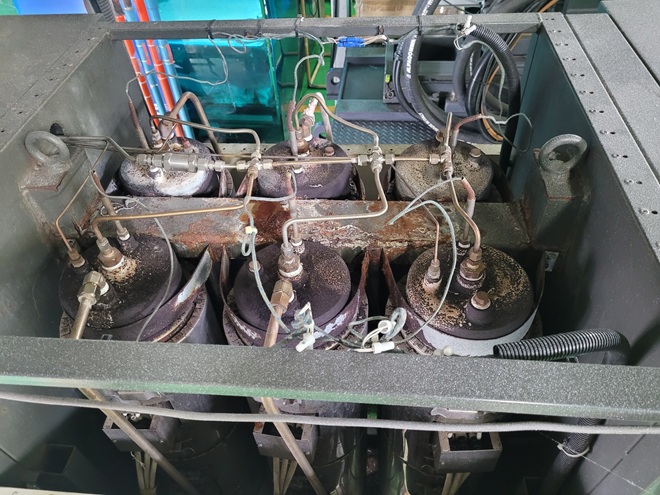
펌프 씰(pump seal)에서 누수가 나는 경우는 제 경험상 그리 자주 있지는 않았습니다. 하지만 한 번 터지면 피해가 큽니다. 씰이 망가지면 펌프 자체를 멈춰야 하고, 그 라인에 연결된 금형도 함께 멈춰야 하기 때문입니다.
씰 소재 선택이 생각보다 중요합니다. 일반적으로 많이 쓰는 니트릴 고무(Buna) 씰은 pH 6~8 환경에서 26~93°C(80~200°F) 범위에서 사용 가능합니다. EPDM(에틸렌프로필렌디엔모노머)은 최대 121°C(250°F)까지 버티고 탄성도 더 좋지만, 특정 오일이나 산성 환경에선 맞지 않습니다. 불소탄성중합체(Viton)는 가격이 높은 대신 훨씬 가혹한 환경에서 오래 버팁니다. 쉽게 말해 온도가 높고 화학물질 노출이 있는 라인이라면 Viton 씰을 선택하는 것이 장기적으로 이득입니다.
제가 직접 써봤는데, 씰 소재를 잘못 선택한 상태에서 80도 이상으로 계속 쓰면 씰이 딱딱하게 굳어지면서 밀폐력이 뚝 떨어집니다. 그 상태에서 한 번 고온 가동과 냉각을 거치면 균열이 생기고 누수로 이어집니다.
또 하나 절대 해선 안 되는 것이 있습니다. 고온 유체가 순환 중인 상태에서 펌프를 갑자기 꺼버리는 것입니다. 펌프 안에 갇힌 뜨거운 유체가 씰을 직접 달구면서 돌이킬 수 없는 손상을 줍니다. 가동을 멈추기 전에는 반드시 유체 온도를 51°C(125°F) 이하로 낮춰야 하고, 이는 작업자 화상 사고 예방에도 직결됩니다(출처: 플라스틱코리아).
고온 금형이라면 호스와 닛쁠부터 바꾸십시오
80도 이상에서 장기간 사용하는 금형에 일반 고무 호스와 피팅 방식을 그대로 쓰면, 교체 주기가 짧아지고 누수와 화상 위험이 높아집니다. 솔직히 이건 예상 밖이었습니다. 처음엔 그냥 가끔 교체해 주면 되는 거 아닌가 싶었는데, 고온 금형은 교체 빈도가 너무 잦아서 오히려 손이 더 갔습니다.
그래서 80도 이상에서 운용하는 금형에는 나일론(Nylon) 호스나 테프론(PTFE) 호스로 교체하고, 피팅 방식이 아닌 고정 닛쁠닛쁠 방식으로 전환했습니다. 나일론 호스는 열에 강하고 압력에 잘 버티며 내화학성도 좋습니다. 테프론 호스는 더 까다로운 고온 환경에서 쓰는데, 내부 마찰이 거의 없어 유체 흐름도 원활합니다. 니쁠을 고정형으로 교체하면 나사산 마모나 오링 수축으로 인한 누수 가능성 자체가 사라집니다.
가격이 일반 고무 호스보다 비싸기 때문에 전 금형을 한 번에 바꾸기는 현실적으로 어렵습니다. 하지만 80도 이상 고온 금형부터 우선 적용하면, 해당 금형의 수명이 다할 때까지 호스를 거의 손대지 않아도 됩니다. 잦은 교체 비용과 누수 위험을 합산하면 오히려 경제적입니다. 제 계산으론 3~4번 교체할 비용이면 나일론 호스로 한 번에 전환하고도 남았습니다.
무엇보다 화상 사고 위험이 줄어드는 것이 가장 큰 이유입니다. 고온 호스에서 갑자기 누수가 발생하면 그 자리에서 작업자가 화상을 입을 수 있습니다. 재료비를 아끼다가 사람이 다치면 그게 진짜 손실입니다.
자주 묻는 질문
Q. 온도조절장치 누수가 자주 생기는데 어디부터 확인해야 하나요?
A. 먼저 수질을 의심하시는 것이 좋습니다. 피팅이나 씰을 교체해도 누수가 반복된다면 스케일이나 부식이 내부에 진행 중일 가능성이 높습니다. 수질 분석을 통해 pH, 전기전도성, 클로라이드 농도를 확인하고, 범위를 벗어났다면 수질관리제 투입을 검토하시기 바랍니다.
Q. 겨울에 온조기 누수가 더 잦은 이유가 있나요?
A. 온도 차가 클수록 고무 소재 오링과 씰이 수축하면서 밀폐력이 떨어지기 때문입니다. 특히 설비를 하룻밤 멈췄다가 재가동하는 시점에 누수가 집중되는 경향이 있습니다. 고온 금형에는 열변형에 강한 나일론이나 테프론 호스로 교체하면 이 문제를 크게 줄일 수 있습니다.
Q. 펌프 씰 소재는 어떤 걸 써야 하나요?
A. 사용 온도와 유체 종류에 따라 달라집니다. 80°C 이하 일반 용수 환경이라면 니트릴 고무(Buna) 씰로도 충분합니다. 121°C 전후의 고온 환경이라면 EPDM, 그보다 더 가혹한 환경이거나 화학물질 접촉이 있다면 Viton(불소탄성중합체) 씰을 선택하는 것이 장기적으로 유리합니다.
Q. 수질관리제를 쓰면 정말 효과가 있나요?
A. 제 경험으로는 확실히 효과가 있었습니다. 부식방지제, 스케일 방지제, 미생물 제거제를 병행 투입한 이후로 온조기 고장률이 눈에 띄게 줄었고, 금형 냉각라인 막힘도 거의 사라졌습니다. 수리비와 가동 손실을 합산하면 수질관리 비용은 충분히 상쇄됩니다.
결론
온도조절장치 누수 문제를 오래 다뤄본 입장에서 정리하면, 수질관리는 선택이 아니라 필수입니다. 피팅을 조이고, 씰을 갈고, 호스를 바꾸는 것은 모두 증상에 대한 대응입니다. 스케일과 부식이 진행 중인 시스템에서는 그 사이클이 끝없이 반복될 뿐입니다.
수질관리를 시작하고 나서야 온조기 수리에 매달리지 않게 됐고, 그 시간을 다른 생산적인 일에 쓸 수 있게 됐습니다. 가동률이 올라가고, 수리비가 줄고, 무엇보다 현장 분위기가 나아졌습니다. 80도 이상 고온 금형을 운용 중이라면 나일론 또는 테프론 호스로의 전환도 함께 검토해 보시길 권합니다. 비용이 조금 들더라도 안전과 효율 양쪽 모두를 잡을 수 있는 방법입니다.
참고: https://www.plastickorea.co.kr/news/articleView.html?idxno=23122
'플라스틱 사출성형 현장 노하우' 카테고리의 다른 글
| 사출성형 보압 제어 (메이커별 차이, 보압 다단, 성형품질) (0) | 2026.10.14 |
|---|---|
| 수지 건조 (원재료 관리, 건조 효율, 호퍼 점검) (0) | 2026.10.12 |
| 사출공장 에너지 2 (스크류, 스마트 건조, 냉각 열회수) (0) | 2026.10.06 |
| 사출공장 에너지 1 (전전동 사출기, 에너지 관리, 금형 혁신) (0) | 2026.10.05 |
| 사출성형 용융온도 (체류시간, 전단열, 공정변동) (0) | 2026.10.02 |