
티스토리 뷰
목차
몇 년 전만 해도 전기요금 고지서를 받아들고 그냥 '어쩔 수 없지'하고 넘겼습니다. 그런데 지금은 다릅니다. 중동 정세 불안에 산업용 전기요금 인상까지 겹치면서, 에너지 절감이 회사 생존과 직결된 문제가 됐습니다. 사출공장에서 실제로 뛰며 체감한 절감 방법과, 업계가 내놓은 최신 기술 흐름을 함께 정리했습니다.
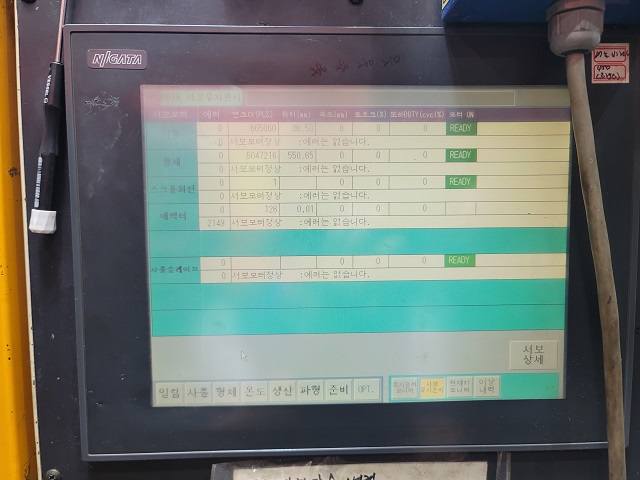
유압식을 전전동으로 바꾼 이유, 현장에서 직접 겪어봤습니다
저희 공장에서 유압식 사출성형기를 처음 전전동 방식으로 교체했을 때, 솔직히 반신반의했습니다. 제조사 카탈로그에 나온 숫자만큼 실제로 절감될지 믿기 어려웠거든요. 그런데 막상 가동해 보니 체감이 됐습니다. 피크타임 전력 사용량 자체가 눈에 띄게 줄었습니다.
전전동 사출기의 핵심은 서보모터 구동계입니다. 유압식은 유압 펌프가 기계 작동 여부와 상관없이 상시 가동되면서 전기를 먹습니다. 반면 서보모터(Servo Motor)는 실제 동작이 필요한 순간에만 정확한 양의 전력을 투입합니다. 쉽게 말해, 쓸 때만 켜지는 구조입니다. 미국 에너지부(DOE) 보고에 따르면 전전동 사출기는 유압식 대비 최대 50%의 에너지를 절감할 수 있다고 밝히고 있습니다(출처: U.S. Department of Energy).
여기에 더해 제가 직접 써봤는데 의외였던 부분이 KERS(운동 에너지 회생 시스템)입니다. KERS란 형체장치가 감속할 때 발생하는 역기전력을 버리지 않고 전력으로 변환해 다시 배럴 가열 등에 재투입하는 기술입니다. 고속·소형 사이클 작업이 많을수록 이 회수량이 쌓인다는 게 실제 가동에서 확인됐습니다.
저희가 실천하는 방법 중 하나는 시동 순서 분산입니다. 호퍼를 먼저 켜고 30분 뒤에 실린더 히터를 올리고, 또 30분 뒤에 컴프레서와 냉각 펌프, 온조기 히터를 순차적으로 올립니다. 한꺼번에 전력을 끌어올리면 피크 요금 구간에 걸리기 때문입니다. 이 단순한 습관 하나가 꽤 큰 차이를 만듭니다.
주요 제조사들의 접근도 방향이 비슷합니다. Wittmann(비트만)의 EcoPower B8X 시리즈는 최적화된 토글 레버로 형체력 구축 시간을 15% 단축해 서보모터 부하를 동시에 줄였고, Sumitomo Demag은 스크류에 감속기 없이 직결한 다이렉트 드라이브 방식으로 기어박스 손실 1.5~2%를 추가로 없앴습니다. 작은 수치처럼 보여도 24시간 연속 가동 공장에서는 연간 단위로 환산하면 무시하기 어려운 숫자입니다.
특히 주목할 만한 방향은 Wittmann이 Fakuma 2023에서 선보인 DC 마이크로그리드 개념입니다. 공장 지붕의 태양광 패널에서 생성된 직류(DC) 전력을 인버터 변환 없이 사출기에 직접 공급하는 방식으로, 실증 테스트에서 변환 손실 제거만으로도 에너지 소비를 최대 15% 줄이는 결과가 나왔습니다. 인버터 변환이란 직류를 교류로 바꾸는 과정인데, 이 변환 자체에서 열 손실이 발생합니다. 이를 아예 없애버린 겁니다.
- 유압식 → 전전동: 최대 50% 전력 절감(DOE 기준), 서보모터 필요시만 구동
- KERS(운동 에너지 회생 시스템): 감속 구간 역기전력을 배럴 가열에 재투입
- 시동 순서 분산: 호퍼→실린더 히터→컴프레서·냉각 펌프 30분 간격 순차 가동
- DC 마이크로그리드: 태양광 직류 직결로 인버터 변환 손실 최대 15% 제거
- 다이렉트 드라이브: 감속기 생략으로 기어박스 손실 1.5~2% 추가 절감
AI가 공정을 바꾸고 있는데, 금형은 아직 제자리입니다
요즘 성형기 업체들 전시회 자료를 보면 AI가 빠지지 않습니다. 제가 경험상 이건 좀 다른 이야기를 해야겠다 싶은 부분이 있어서 솔직하게 씁니다.
Engel(엔겔)의 iQ weight control은 수지 점도의 사이클별 변동을 실시간 감지해 충전 전환점을 자동 조정합니다. 점도(Viscosity)란 수지가 얼마나 잘 흐르는지를 나타내는 값으로, 원료 배치나 온도에 따라 매 사이클 미세하게 달라집니다. 이걸 사람이 수동으로 대응하면 불량이 나고, 불량은 재성형 에너지 낭비로 이어집니다. BIC(라이터·볼펜 제조사)가 Engel inject 4.0 포트폴리오 적용 후 OEE(설비 종합 효율) 3% 향상과 불량률 40% 이상 감소를 달성했다는 건, 에너지 절감과 품질이 같은 방향을 가리킨다는 의미입니다.
Arburg(아버그)의 Gestica 제어 시스템에 탑재된 'aXw Control RecyclatePilot'는 재활용 수지의 점도 변동을 기존 센서로 감지해 사이클마다 사출량과 홀딩 압력을 자동 보정합니다. 재생 원료는 배치 간 품질 편차가 크기 때문에 이 자동 보정 없이는 불량이 속출합니다. 또한 Gestica의 'Energy Calculator' 기능은 설비별 에너지 소비를 kWh/개 단위로 실시간 시각화해 줍니다. 제품 하나 만드는 데 전기가 얼마나 드는지 숫자로 바로 확인할 수 있는 겁니다.
2026년 5월 ScienceDirect에 실린 연구(Procedia CIRP)에 따르면, Arburg 470A 전전동기에서 공정 설정값 최적화만으로 SEC(단위 에너지 소비량)를 최대 18% 줄였습니다. SEC란 제품 1kg을 생산하는 데 소비되는 전력량(kWh/kg)을 의미합니다. 기계를 바꾸지 않고 소프트웨어 설정만 손봤는데 이 수치가 나온 겁니다(출처: ScienceDirect).
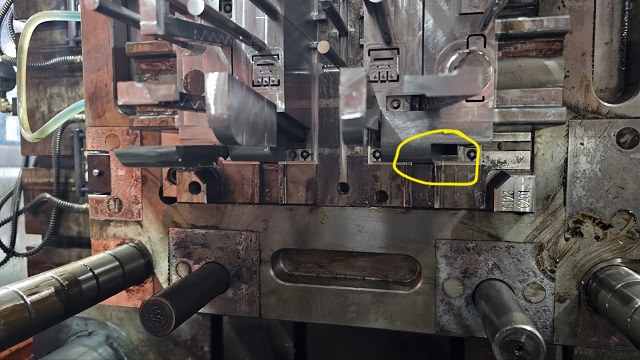
그런데 솔직히 이건 예상 밖이었습니다. 업계에서 성형기와 AI 소프트웨어가 발전하는 속도와 비교하면, 금형 쪽은 발전이 눈에 띄게 더딥니다. 금형 설계 단계에서부터 성형 공장과 긴밀하게 협력해 냉각 채널 배치나 게이트 위치를 최적화했다면, iQ flow control이나 iQ clamp control 같은 AI 제어가 그 위에서 더 빛을 발할 텐데, 현실에서는 완성된 금형을 받아 놓고 소프트웨어로 억지로 맞추는 경우가 많습니다. 금형에서 비효율이 고착되면 성형기 AI가 아무리 영리해도 한계가 있습니다.
iQ clamp control은 실제로 필요한 최소 형체력만 계산해 과잉 형체력에 의한 전력 낭비를 차단하는 기능입니다. 형체력(Clamping Force)이란 사출 시 금형이 열리지 않도록 잡아주는 힘인데, 필요 이상으로 크면 그만큼 에너지를 낭비하게 됩니다. 이 기능이 제대로 작동하려면 금형 자체가 정밀하게 설계되어 있어야 합니다. 규제 측면에서도 EU의 탄소국경조정제도(CBAM)가 2026년 1월 완전 시행에 들어가 수출 기업의 탄소 데이터 제공이 실질적 의무가 됐습니다. CBAM이란 EU로 수입되는 제품에 내재된 탄소 배출량만큼 비용을 부과하는 제도로, 공장의 에너지 원단위가 곧 수출 경쟁력이 되는 시대입니다. 성형기만 바꿔서는 부족합니다. 금형 설계부터 다시 봐야 할 이유가 여기 있습니다.
자주 묻는 질문
Q. 전전동 사출기로 교체하면 실제로 전기요금이 얼마나 줄어드나요?
A. 기종과 가동 패턴에 따라 다르지만, 유압식 대비 30~50% 수준의 전력 절감이 현장에서 보고됩니다. 고속·소형 사이클 작업이 많을수록 KERS를 통한 회생 에너지량이 늘어 절감 폭이 더 커집니다. 단순히 제조사 수치만 보지 말고, 실제 생산 품목과 사이클 타임을 기준으로 시뮬레이션해보는 것이 좋습니다.
Q. CBAM이 국내 사출 공장에도 직접 영향을 주나요?
A. EU로 직접 수출하는 기업이라면 이미 현실적인 문제입니다. 2026년 1월 완전 시행 이후 제품에 내재된 탄소 배출량 데이터 제공이 의무화됐기 때문에, 공장의 에너지 원단위(kWh/kg)를 추적·기록하는 시스템이 없으면 수출 자체가 막힐 수 있습니다. 1차 협력사를 통해 간접 영향을 받는 국내 공급망도 점점 늘고 있습니다.
Q. 기계 교체 없이 지금 당장 에너지를 줄일 방법이 있나요?
A. 있습니다. 시동 순서를 분산하는 것만으로도 피크 전력 요금 구간을 피할 수 있고, 조명 LED 교체와 작업장 칸막이 설치로 냉·난방 부하를 줄이는 방법은 초기 투자가 크지 않습니다. 공정 설정값 최적화만으로도 SEC를 최대 18% 줄인 연구 사례가 있을 만큼, 소프트웨어 파라미터를 점검하는 것도 즉시 실행 가능한 방법입니다.
Q. AI 사출 제어 기능은 중소 공장에서도 쓸 수 있나요?
A. 제조사별로 진입 장벽이 다릅니다. Haitian(하이티엔)의 HT-XTEND AI 패키지처럼 5세대 전 기종에 표준 탑재되는 경우도 있고, Wittmann의 iMAGOxt처럼 기존 설비에 추가로 연동하는 에너지 모니터링 시스템도 있습니다. 무료 에너지 진단 서비스를 제공하는 제조사도 있으니 먼저 진단부터 받아보는 것이 현실적인 첫 단계입니다.
결론
저는 기후변화를 공장 안에서 매일 느낍니다. 여름이 길어지고 습한 날이 늘면서 냉각 부하가 바뀌고, 반대로 겨울이 짧아지면서 난방 에너지가 줄어드는 변화가 실제로 체감됩니다. 이 변화가 단순한 날씨 이야기가 아니라 에너지 비용과 생산 조건에 직접 영향을 준다는 걸, 현장에서 오래 일한 분들은 이미 알고 있을 겁니다.
성형기는 전전동으로 바뀌고, 소프트웨어는 AI로 영리해지고 있습니다. 그 사이에서 금형 설계 협력이 뒤처지면 결국 전체 공정의 효율은 가장 약한 고리에 묶입니다. 지금부터라도 금형 설계 단계부터 성형 공장이 적극적으로 의견을 내야 한다고 생각합니다. 에너지 절감은 이제 단순한 원가 절감이 아니라, 수출 자격을 유지하는 문제이기도 합니다.
참고: https://www.plastickorea.co.kr/news/articleView.html?idxno=26189
'플라스틱 사출성형 현장 노하우' 카테고리의 다른 글
| 온도조절장치 누수 (수질관리, 피팅, 펌프씰) (0) | 2026.10.09 |
|---|---|
| 사출공장 에너지 2 (스크류, 스마트 건조, 냉각 열회수) (0) | 2026.10.06 |
| 사출성형 용융온도 (체류시간, 전단열, 공정변동) (0) | 2026.10.02 |
| 사출성형기 예방정비 (부동시간, 소모품관리, 정비반) (0) | 2026.09.30 |
| 사출성형 외관불량 (게이트 위치, 발구배, 표면결함) (0) | 2026.09.29 |