
티스토리 뷰
목차
용융온도를 기계 화면에 찍힌 실린더 설정값으로 읽고 있다면, 지금 보고 있는 숫자는 실제 수지 온도가 아닙니다. 제가 현장에서 퍼징을 해보고 나서 처음 이 사실을 실감했을 때의 당혹감은 꽤 컸습니다. 같은 설정값인데 기계마다 나오는 수지 온도가 전혀 달랐으니까요. 이 글은 그 경험을 바탕으로, 용융온도를 제대로 읽어내는 방법과 퍼징 점도가 왜 중요한지를 데이터와 함께 풀어봅니다.
목표 온도, 어디서 잡아야 하나
"나일론이니까 이 정도면 되겠지", "ABS니까 대략 240도"라는 식의 접근을 저도 초반엔 했습니다. 그런데 이건 생각보다 훨씬 위험한 출발점입니다. 요즘 시장에 유통되는 수지는 그레이드(Grade) 별로 첨가제 구성이 완전히 다르고, 자외선 안정화제나 항산화 안정화제 같은 성분 하나가 적정 가공 온도 범위를 수십 도씩 바꿔버립니다.
그러므로 작업에 들어가기 전에 수지 공급업체의 물성표(Spec sheet)를 반드시 확인해야 합니다. 물성표란 해당 수지의 가공 조건, 물리적 특성, 권장 온도 범위 등이 기재된 공식 기술 문서입니다. 권장 작업 온도 범위의 중간 지점을 목표 온도로 잡는 것이 기본 원칙입니다. 온라인 수지재료 데이터베이스인 SpecialChem Universal Selector에서도 주요 수지의 가공 세부 사항을 확인할 수 있습니다.
목표 온도를 너무 높게 잡으면 수지 안의 안정화제 성분이 파괴되고, 반대로 너무 낮으면 스크류 끝이 깎이거나 제대로 용융되지 않은 수지 알갱이가 배럴에서 금형으로 그대로 섞여 들어갑니다. 이 두 가지 모두 제품 품질을 망가뜨리는 직접적인 원인이 됩니다. 제가 경험한 바로는, 불량의 출발점 대부분이 이 목표 온도 설정 단계에서 이미 틀어져 있는 경우가 많았습니다.
- 수지 그레이드별 물성표(Spec sheet) 확인 필수
- 권장 작업 온도 범위의 중간 지점을 초기 목표 온도로 설정
- 온도 과고 설정 시 안정화제 성분 파괴 위험
- 온도 과저 설정 시 미용융 수지 혼입 및 스크류 마모 위험
적외선 측정, 어떻게 써야 제대로인가
실린더 화면에 표시되는 온도와 실제 용융 수지의 온도는 다릅니다. 이건 이론이 아니라 퍼징(Purging)을 한 번이라도 해본 사람이라면 손으로 바로 확인할 수 있는 사실입니다. 퍼징이란 스크류를 작동시켜 배럴 안의 수지를 강제로 밀어내는 작업으로, 현재 실제로 소성되고 있는 수지의 상태를 직접 확인할 수 있는 유일한 방법입니다.
용융온도 측정에 가장 적합한 도구는 적외선 카메라(IR Camera)입니다. 여기서 적외선 카메라란 물체 표면에서 방출되는 적외선 복사에너지를 감지해 온도 분포를 시각화하는 장비로, 비접촉 방식으로 수지 표면의 열분포를 정확히 포착합니다. 측정 시에는 카메라의 방사율(Emissivity)을 반드시 0.95로 설정해야 합니다. 방사율이란 물체가 이상적인 흑체 대비 얼마나 효율적으로 열을 방출하는지를 나타내는 수치로, 대부분의 플라스틱 수지에서는 0.95가 적정값으로 통용됩니다.
측정 절차도 중요합니다. 공정이 안정화된 후 사출 유닛을 젖혀 스프루 부싱에서 분리시키고, 퍼징과 동시에 가능한 한 신속하게 적외선 이미지를 촬영해야 합니다. 퍼징된 수지는 공기와 접촉하는 순간부터 표면 온도가 내려가기 때문입니다. 적외선 카메라는 표면 온도만 측정하므로, 촬영이 늦어질수록 실제 용융온도보다 낮은 값이 나옵니다. 제가 직접 써봤는데, 퍼징 후 불과 수 초만 지나도 측정값이 눈에 띄게 달라졌습니다.
또한 적외선 건(IR Gun)을 쓸 때는 빨간 점이 온도를 읽는 지점이 아니라는 점에 유의해야 합니다. 그 점은 타원형 광선 영역의 중심부를 표시할 뿐이며, 실제 측정 면적은 수 인치에 달합니다. 이 광선 면적 안에 수지 이외의 물체가 들어오지 않도록 위치와 각도를 신중하게 잡아야 정확한 값을 얻을 수 있습니다.
퍼징 점도로 읽는 수지의 실제 상태
적외선 온도 수치도 중요하지만, 솔직히 이건 예상 밖이었습니다. 퍼징했을 때 손으로 만져지는 수지의 점도(Viscosity) 감각이 숫자보다 더 많은 정보를 줄 때가 있습니다. 점도란 유체가 흐르는 데 저항하는 정도를 나타내는 물성값으로, 수지의 용융 상태가 최적인지, 과열인지, 온도가 부족한지를 손끝으로 직관적으로 파악할 수 있게 해줍니다.
제 경험상 이건 좀 다릅니다. 같은 수지, 같은 설정값이어도 기계마다 퍼징 해서 손에 쥐어지는 수지의 질감과 흐름이 확연히 다릅니다. 오래된 기계일수록 실린더 히터 출력이 높게 설정되어 있는 경우가 많았고, 실린더 마모(Cylinder Wear)가 진행된 상태에서는 전단력이 과도하게 발생해 수지 온도가 예상보다 높아지는 현상도 목격했습니다. 실린더 마모란 스크류와 배럴 사이의 간극이 늘어나는 현상으로, 이 간극에서 수지가 역류하며 추가 전단열이 발생합니다.
체류시간(Residence Time)과 계량속도(Screw RPM) 역시 간과하기 어려운 변수입니다. 체류시간이란 수지가 배럴 안에 머무르는 시간으로, 이 시간이 길어질수록 동일한 배럴 온도에서도 수지가 더 많이 가열됩니다. 계량속도가 빠를수록 스크류 전단력이 높아져 용융온도가 올라가고, 느릴수록 낮아집니다. 퍼징했을 때의 계량속도를 기록해 두어야 하는 이유가 바로 여기에 있습니다. 같은 퍼징이라도 평소 공정 계량속도와 퍼징 시 계량속도가 다르면 비교 자체가 의미 없어지니까요.
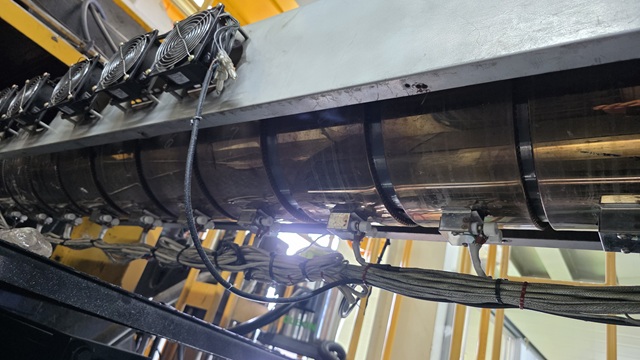
한 가지 더 덧붙이면, 적외선 열 측정기로 실린더 외부를 주기적으로 확인하는 것도 권장합니다. 실린더 과열이 종종 생각지도 못한 곳에서 발생하는데, 외부에서 열화상을 찍어보면 히터 밴드 이상이나 국부 과열 구간을 조기에 발견할 수 있습니다.
공정 안정화와 열흡수 시간의 실제 의미
용융온도를 측정하기 가장 좋은 시점은 공정이 안정화된 이후입니다. 공정이 안정화되었다는 것은 충전 시간이 더 이상 변화하지 않고 사출 압력의 변동이 일정 범위 안에서만 움직이는 상태를 말합니다. 이 시점 이전에 측정한 온도 데이터는 기준값으로 신뢰하기 어렵습니다.
그전에 반드시 거쳐야 할 단계가 열흡수 시간(Heat-Soak Time)입니다. 열흡수 시간이란 배럴이 설정 온도에 도달한 이후에도 추가로 기다리는 시간으로, 배럴 전체가 균일하게 열을 흡수해 안정된 온도 분포를 형성하도록 하는 과정입니다. 소형 기계는 약 20분, 대형 기계는 최대 1시간까지 이 시간을 확보해야 합니다. 이 단계를 건너뛰고 바로 스크류를 돌리면 열화(Thermal Degradation)와 검은 점(Black Speck) 불량의 원인이 됩니다.
열화란 수지가 과도한 열에 노출되어 분자 구조가 분해되는 현상으로, 일단 발생하면 물성 저하와 변색이 동반됩니다. 제가 경험한 바로는, 새벽에 기계를 급하게 올리면서 열흡수 시간을 무시하고 곧바로 생산에 들어갔다가 초반 수십 shot에서 검은 점 불량이 터진 적이 있습니다. 그 이후로는 어떤 상황에서도 이 시간을 타협하지 않습니다.
참고로 용융 에너지의 약 80%는 배럴 히터가 아닌 스크류의 기계적 전단력과 압력에서 발생합니다(출처: 플라스틱코리아). 이 말은 배럴 설정 온도를 아무리 정교하게 잡아도, 스크류 조건이 바뀌면 실제 용융온도는 완전히 달라진다는 의미입니다. 기계 화면만 보고 안심하면 안 되는 이유가 바로 여기에 있습니다.
자주 묻는 질문
Q. 실린더 설정 온도랑 실제 용융온도가 다른 이유가 뭔가요?
A. 실린더 설정 온도는 배럴 외벽 히터의 목표값일 뿐입니다. 실제 용융온도는 스크류의 기계적 전단력과 압력이 추가로 발생시키는 열을 포함한 값으로, 용융 에너지의 약 80%가 이 전단력에서 나옵니다. 계량속도, 체류시간, 스크류 마모 상태에 따라 실제 수지 온도는 설정값과 크게 달라질 수 있습니다.
Q. 적외선 온도계로 용융온도 측정할 때 가장 많이 실수하는 게 뭔가요?
A. 크게 두 가지입니다. 첫째는 방사율을 0.95로 맞추지 않는 것이고, 둘째는 퍼징 후 시간이 지나서 측정하는 것입니다. 수지는 공기에 노출되는 순간부터 표면 온도가 내려가므로, 퍼징과 동시에 최대한 빠르게 촬영해야 정확한 값을 얻을 수 있습니다. 적외선 건의 경우 빨간 점이 측정 지점이 아니라 원형 광선 영역의 중심임을 반드시 기억해야 합니다.
Q. 퍼징했을 때 수지 점도로 뭘 알 수 있나요?
A. 수지가 너무 묽게 흘러내리면 과열 가능성이 있고, 반대로 뻑뻑하게 잘 안 늘어나면 온도가 부족하거나 미용융 상태일 수 있습니다. 숫자 온도계 하나만으로는 잡기 어려운 수지의 균일성, 혼련 상태, 과열 여부를 점도 감각으로 빠르게 파악할 수 있어서, 공정 조건 설정 시 중요한 보조 데이터가 됩니다.
Q. 기계마다 같은 온도 설정인데 왜 수지 상태가 다른 건가요?
A. 실린더 히터 상태, 스크류 마모 정도, 체류시간, 계량속도가 기계마다 다르기 때문입니다. 특히 오래된 기계는 실린더 마모로 인해 전단열이 추가 발생하거나, 히터 밴드 노화로 출력 불균일이 생길 수 있습니다. 동일한 설정값이라도 퍼징을 직접 해보면 기계마다 수지 상태가 전혀 다르게 나타나는 이유가 바로 이 때문입니다.
결론
사출성형에서 용융온도는 첫 번째로 확인해야 할 공정 변수입니다. 기계 화면의 설정값이 아니라, 공정이 안정된 이후 퍼징을 통해 직접 확인한 실제 수지 온도가 기준이 되어야 합니다. 적외선 카메라는 이 측정을 온도 프로브보다 빠르고 일관되게 할 수 있는 도구이며, 반복 측정 시 1°C 이내의 오차 수준을 보입니다.
수치 측정과 함께 퍼징 점도 감각을 함께 훈련해 두면 조건 설정 속도가 훨씬 빨라집니다. 제가 현장에서 이 두 가지를 함께 쓰기 시작한 이후로, 초기 셋업에 걸리는 시간이 체감상 30% 이상 줄었습니다. 수지 물성표 확인, 열흡수 시간 확보, 공정 안정화 후 적외선 측정, 퍼징 점도 기록 — 이 네 단계를 루틴으로 만들어두시길 권합니다.
참고: https://www.plastickorea.co.kr/news/articleView.html?idxno=17255&page=5&total=197
'플라스틱 사출성형 현장 노하우' 카테고리의 다른 글
| 사출성형 외관불량 (게이트 위치, 발구배, 표면결함) (0) | 2026.09.29 |
|---|---|
| 사출기 형체장치 설정 (금형보호, 형개폐, 에젝션) (0) | 2026.09.28 |
| 플라스틱 용융 (분자구조, ABS vs PP, 스크류 설계) (0) | 2026.09.23 |
| 유동선단 이해 (점도, 미성형, 사출 프로파일링) (0) | 2026.09.22 |
| 사출성형 불량 진단 (근본원인, 공정변동, 조건기록) (0) | 2026.09.21 |